

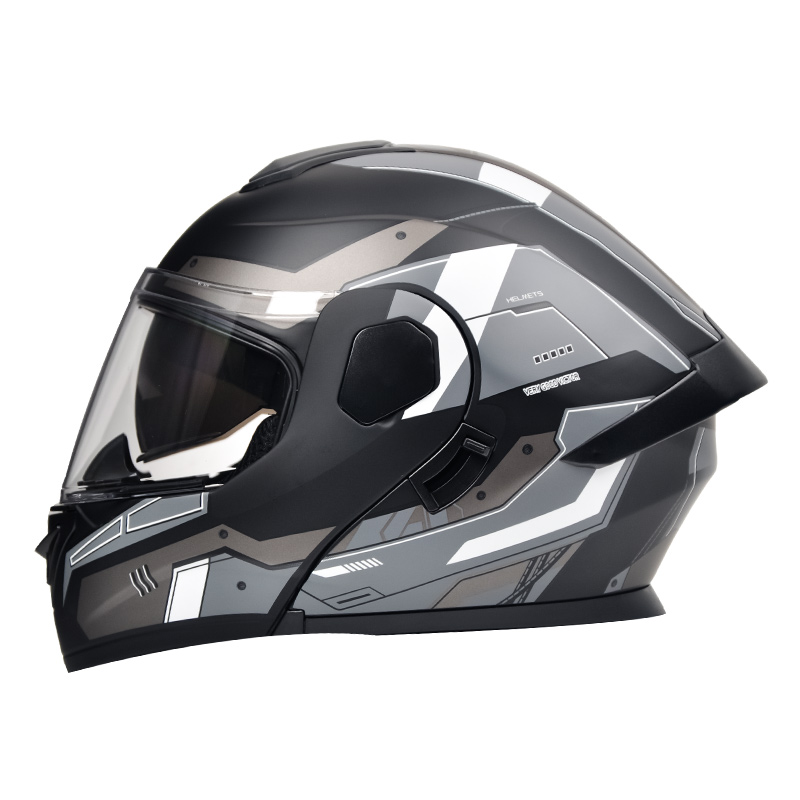
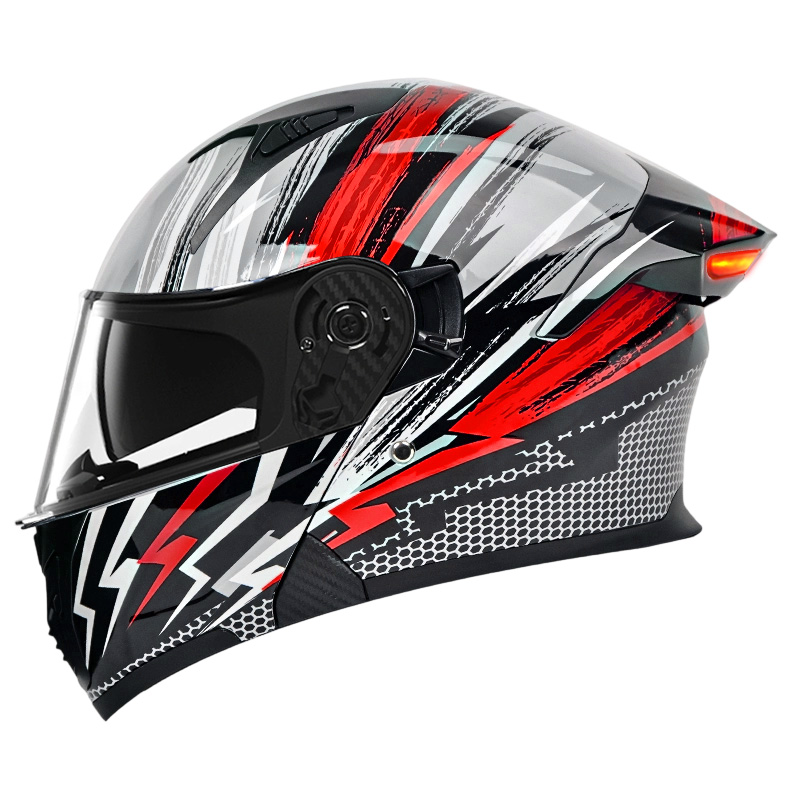
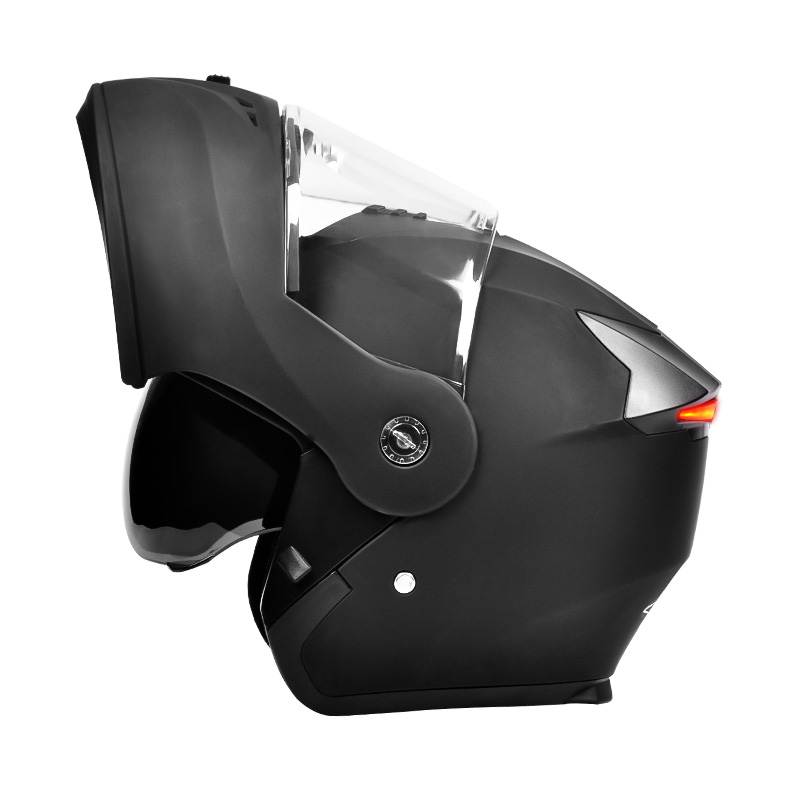
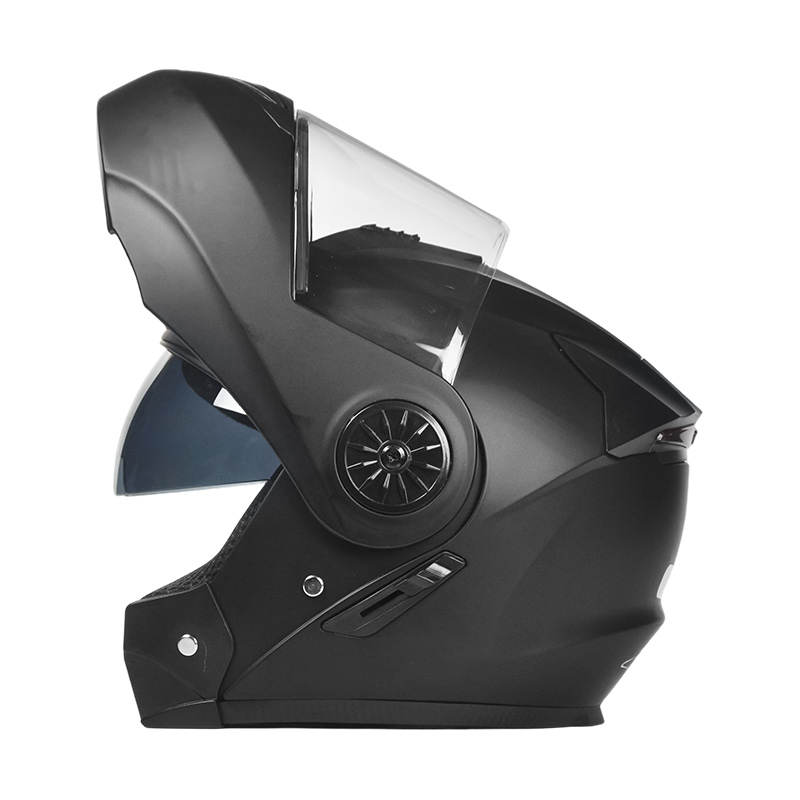




Jak orientace vazby uhlíkových vláken mění chování při dopadu
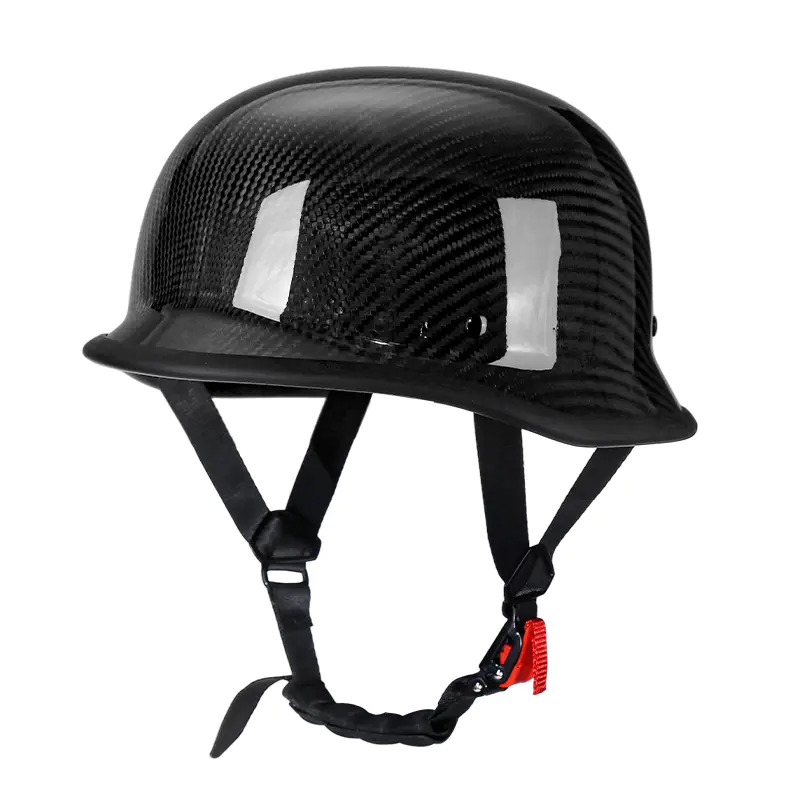
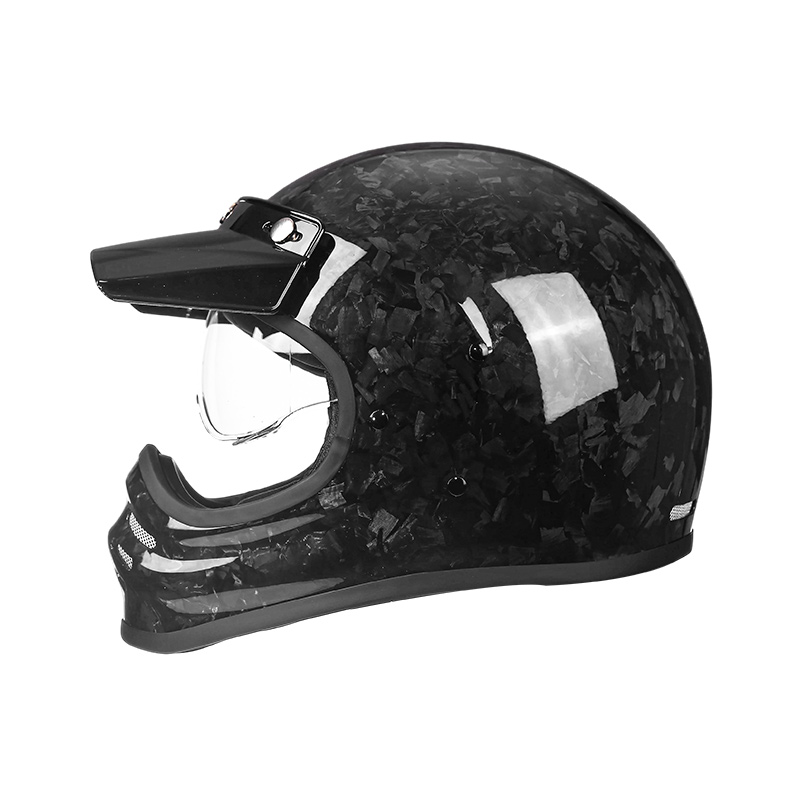
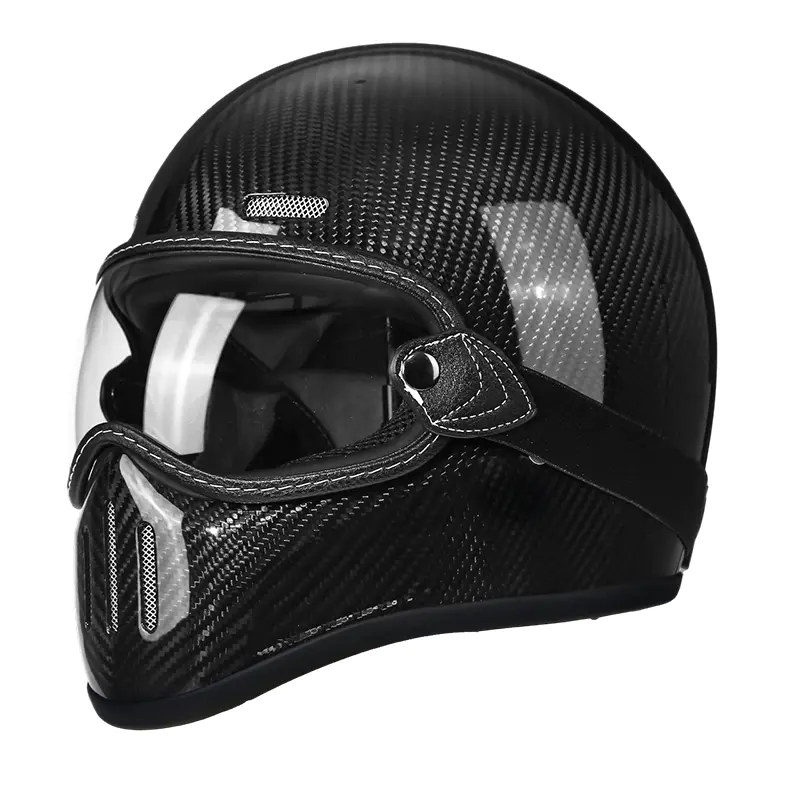
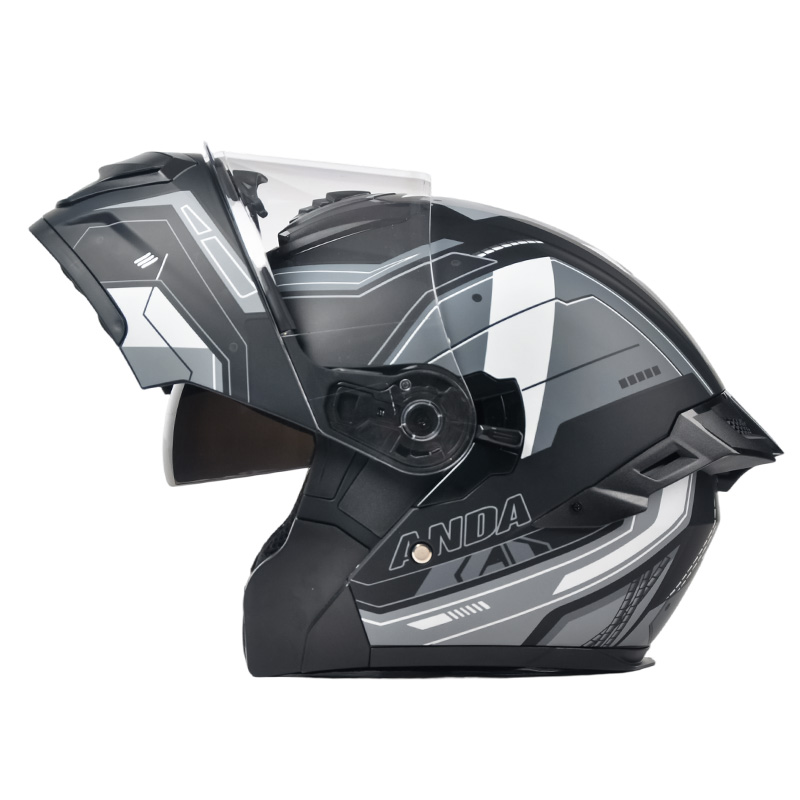
Shanghai Weijue Industry Co., Ltd přistupuje k ukládání uhlíku jako rozhodnutí stavebního inženýrství, nikoli jako kosmetické. V a Helma z uhlíkových vláken směr vazby — 0/90 stupňů versus 45 stupňů — určuje, jak se energie nárazu šíří přes plášť. Uspořádání 0/90 dobře odolává přímému stlačení, což je užitečné napříč korunkou, zatímco uspořádání s předpětím 45 stupňů lépe zvládá smykové zatížení, na čemž záleží více v oblasti spánků a čelistí, kde dopady často přicházejí pod úhlem než přímo. Výrobci, kteří používají jedinou stejnoměrnou vazbu přes celou skořepinu, obvykle optimalizují rychlost výroby spíše než rozložení dopadu, protože skutečné vícesměrné pokládání vyžaduje ruční pokládání plátů tkaniny v různých orientacích podle zóny.
Poměr pryskyřice k vláknu je další proměnná, na kterou se kupující zřídka ptají. Příliš mnoho pryskyřice zvyšuje hmotnost, aniž by přidalo pevnost, zatímco příliš málo zanechává suchá místa, která při zatížení praskají. Správně vyléčený Motocyklová helma z uhlíkových vláken skořepina je obvykle v hmotnostním poměru vlákna k pryskyřici 60:40 a toto číslo stojí za to si vyžádat přímo od jakéhokoli dodavatele během auditů kvality.
- Výplet 0/90 stupňů: silnější proti přímému nárazu koruny
- Šikmá vazba 45 stupňů: lepší odolnost proti smyku v oblasti spánků a čelistí
- Vytvrzování v autoklávu pod tlakem snižuje vzduchové kapsy ve srovnání s vytvrzováním v otevřené formě
Kontrola tloušťky stěny vstřikováním ABS
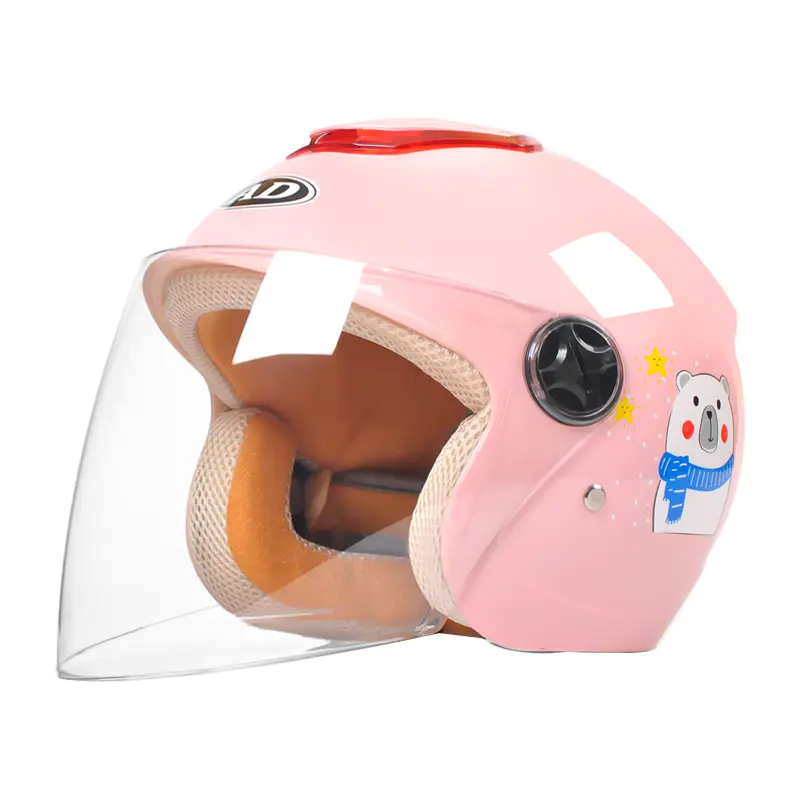
An Moto přilba ABS skořápka žije nebo umírá na konzistenci formy, spíše než jakosti samotné suroviny. Vstřikování se spoléhá na udržení rovnoměrné tloušťky stěny po celé skořepině – obvykle v rozsahu 3 až 4 mm – protože jakákoli zóna, která se ochlazuje rychleji než okolní materiál, vytváří vnitřní napěťové body zvané propadové stopy, které oslabují odolnost proti nárazu přesně v oblastech, které jezdci zvenčí nevidí. Teplota formy, vstřikovací tlak a doba chlazení – to vše musí zůstat v přísných tolerancích šarže po šarži, což je důvod, proč levnější operace s nástroji často vykazují nekonzistentní výsledky i při použití stejné třídy pryskyřice ABS jako u výrobců vyšší třídy.
Kupující, kteří hodnotí dodavatele přileb ABS, by se měli zeptat na počet dutin formy a testování konzistence výstřelu, nejen na název značky pryskyřice, protože dvě přilby vyrobené z identického surového materiálu mohou fungovat velmi odlišně v závislosti na tom, jak přísně je proces vstřikování řízen od dávky k dávce. Zde také společnost Shanghai Weijue Industry Co., Ltd značně investuje a provádí namátkové kontroly tloušťky skořápky u každé výrobní šarže, než aby se spoléhala pouze na předvýrobní odběr vzorků.
Rozložení hmotnosti a únava krku při dlouhých jízdách
Celková hmotnost přilby přitahuje většinu pozornosti v produktových listech, ale rozložení hmotnosti kolem hlavy záleží více na únavě jezdce při jízdách delších než dvě hodiny. Přilba s hmotností soustředěnou směrem dopředu – běžná u modelů s těžkými obličejovými štíty nebo dopředu namontovanými větracími otvory – vytváří větší namáhání krku dopředu než přilba o stejné celkové hmotnosti s rovnoměrně rozloženou hmotou kolem skořepiny. Toto je jedna z praktických výhod, které konstrukce z uhlíkových vláken nabízí oproti ABS: při stejné tloušťce skořepiny potřebné k provedení nárazových testů uhlíková vlákna obvykle ušetří 150 až 200 gramů a tato úspora hmotnosti je nejvíce patrná ve snížení únavy krku při trvalé jízdě na dálnici, spíše než v jakémkoliv jediném čísle specifikace.
Kde na váhovém rozdílu skutečně záleží
- Trvalé dálniční rychlosti, kdy odpor větru přidává krouticí moment na krk
- Jízda na trati s častým pohybem hlavy, kontrola zrcátek a mrtvých úhlů
- Vícehodinové turistické trasy, kde kumulativní únava ovlivňuje reakční dobu
Odpovídající materiál skořepiny podle objemu objednávky a umístění ceny
Rozhodnutí mezi naskladněním řady přileb z uhlíkových vláken a řadou přileb ABS obvykle závisí na přizpůsobení ekonomiky výroby cílové maloobchodní úrovni, spíše než na tom, aby jeden materiál byl univerzálně „lepší“. Ukládání uhlíku je náročné na práci a nesnižuje náklady, jako to dělá vstřikování při velkém objemu, takže má tendenci dávat smysl pro prémiové produktové řady s nižším počtem kusů. Naproti tomu lisování ABS je s rostoucím objemem zakázek nákladově efektivnější, protože náklady na nástroje jsou rozloženy do větší série.
| Faktor | Motocyklová helma z uhlíkových vláken | Moto přilba ABS |
|---|---|---|
| Způsob výroby | Ruční položení, vytvrzeno v autoklávu | Vstřikovaný |
| Efektivita nákladů v měřítku | Zlepšuje se pomalu s objemem | Výrazně se zlepšuje s objemem |
| Typické polohování | Prémiové, nižší počet jednotek | Střední rozsah, vysoká hlasitost |
Vzhledem k tomu, že struktury objednávek se na jednotlivých trzích velmi liší, provozujeme v Shanghai Weijue Industry Co., Ltd paralelně jak řadu přileb z uhlíkových vláken, tak řadu přileb ABS, takže kupující mohou sladit materiál skořepiny s jejich cenovou úrovní, aniž by museli měnit dodavatele mezi jednotlivými produktovými řadami.